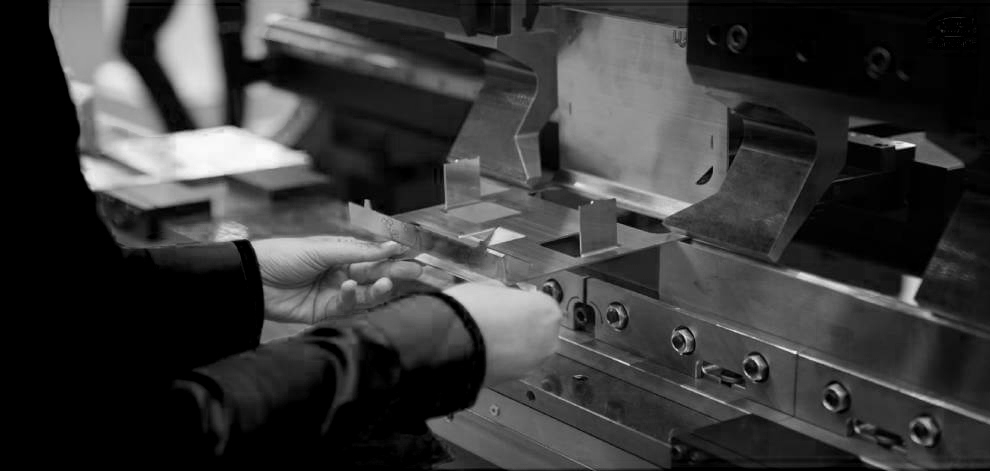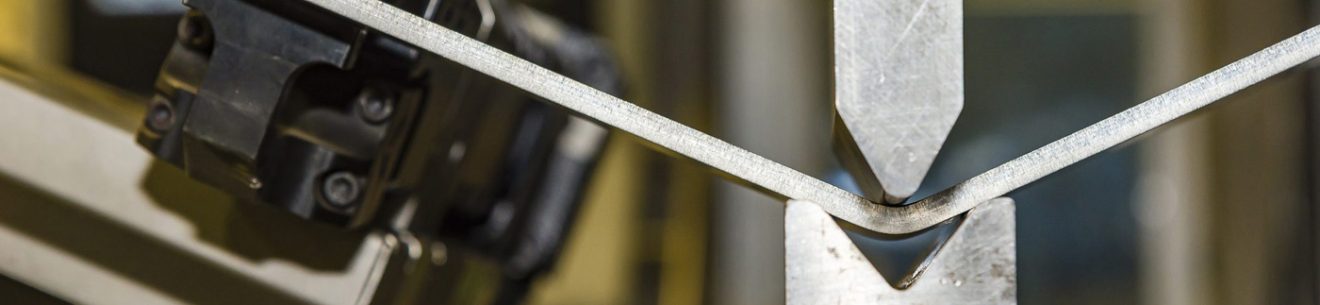
خمکاری
در صنعت جهت تغییر فرم قطعات از فرآیند خمکاری استفاده میشود. خم کردن عملی است که در آن قسمتی از مواد را با حفظ سطح مقطعشان تا حد امکان از مسیر اصلی خارج کرده و به مسیر دلخواه در میآورند.
فرایند خمکاری ورقهای فلزی یکی از مهمترین فرآیندهای تولید میباشد. خدمات خمکاری ورق روشی برای تبدیل ورق تخت فلزی به شکل مورد نظر بدون شکست یا نازک شدن موضعی شدید است. خمکاری فرآیندی است که در اغلب روشهای شکل دادن وجود دارد.
از جمله کاربردهای فرآیند خمکاری ایجاد انحنا در یک ورق است؛ همچنین تبدیل ورق به ناودانی با مقاطع مختلف و در مواردی شکلهای حلقوی بسیار پرکاربرد است. با توجه به کاربرد روزافزون این فرآیند در صنایع مختلف از قبیل خودروسازی، هواپیمایی، نظامی، لوازم خانگی و غیره میتوان به اهمیت این فرآیند پی برد.
نمونه خمکاری
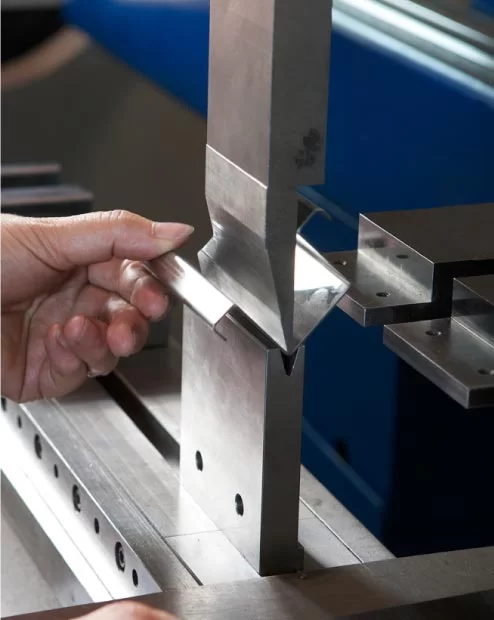
خدمات خمکاری
امروزه با پیشرفت تکنولوژی و استفاده از ماشینهای خمکاری، محصولات تولیدشده با این فرآیند بادقت و کیفیتی بسیار بالا، آمادهسازی میشوند.
در حال حاضر مجموعه کوشا لیزر مجهز به دستگاههای برش و خمکاری حرفهای است. در صورت نیاز به عملیات خمکاری، پس از تولید قطعات توسط دستگاههای لیزر و پانچ، مطابق نقشه و به پشتوانه تجربه اپراتورهای مجموعه کوشا لیزر این پروسه قابل انجام خواهد بود.
خدمات خمکاری ورق در ادامه خدمات برش لیزر ورق انجام میگیرد. قطعا انجام هر دو مرحله تولید در یک کارگاه، هماهنگیهای ورقکاری، دقت، سرعت و هزینه انواع خدمات برش لیزر و خدمات خمکاری ورق را بهینه میکند. مجموعه کوشا لیزر با پرسنل مجرب خود، انواع خدمات طراحی و مدلسازی کامپیوتری قطعات، برش لیزر و همچنین خمکاری ورقها و نقطه جوش آنها را انجام میدهد. پس بدون نگرانی قطعات را به ما بسپارید تا صفر تا صد تولید شما با دقت و کیفیت و زمان بندی مطلوب شما انجام شود.
فرایند خمکاری
فرآیند خمکاری ورقهای فلزی را با دستگاهها و روشهای مختلفی انجام میدهند. خمکاری و فرمدهی ورقهای فولادی معمولا به دو روش سرد و گرم تقسیم میشود. معمولا برای فولادهای با درصد بالای کربن (حدود ۱/۲ درصد و بیشتر) با کاهش قابلیت خمپذیری ورق نیاز به خمکاری گرم میباشد. همچنین دستگاههای دستی و برقی و اتومات این کار را انجام میدهند.
از جمله روشهای خمکاری ورق های فلزی میتوان از خمکاری v، خمکاری فلنج، خمکاری برشی، خمکاری دورانی، خمکاری منحنی، خمکاری هوایی و خمکاری u کانالی نام برد. با توجه به نوع و شکل مورد نیاز نهایی یکی از روشهای فوق برای خمکاری ورقهای فلزی استفاده میشود. همچنین شکل سمبه و پانچ نیز تغییر میکند.
در خمکاری ورق فلزی قطعهای تو خالی به نام سمبه روی قطعه قرار میگیرد و با اعمال فشار صفحات سنگینی ثابت نگه داشته میشود.سپس ابزار فولادی و سنگینی که پانچ نام دارد با وارد کردن فشار از بالا ورق را خم میکند. زاویه خم شدن ورق بستگی به میزان فشار وارد شده توسط پانچ دارد. بنابراین تنظیم میزان فشار پانچ پرس برک باید با دقت انجام شود. شکل نهایی ورق خم شده نیز بستگی به شکل سنبه و پانچ دارد. در برخی روشهای خمکاری تحت پرس با ساختن قالبهای مختلف میتوان خمهای مورد نیاز را بر روی ورق فولادی ایجاد نمود.
محاسبه حداقل شعاع در خمکاری امری بسیار مهم است که به ضخامت، جنس و کاربرد قطعه بستگی دارد. زیرا در صورت خمکاری در شعاع پایینتر از شعاع مجاز ترکهای سطحی در قطعه ایجاد شده و به قطعه آسیب جدی وارد میگردد. در این موارد میتوان از خمکاری به روش گرم استفاده نمود.